
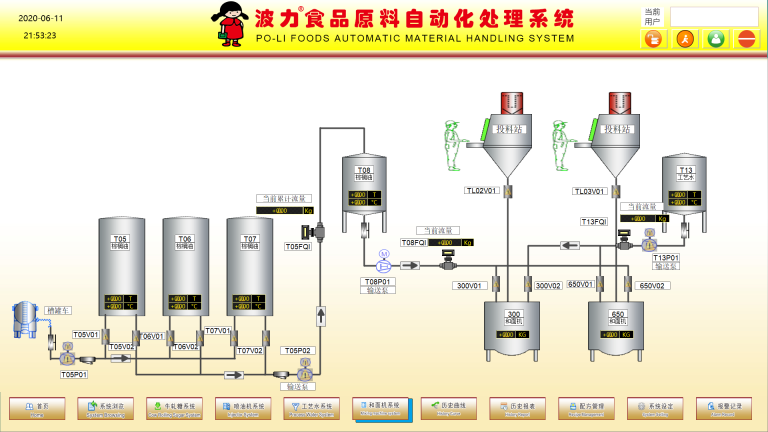
Технически — система автоматического управления материалами управляет потоками, позиционированием и учётом. В одном из проектов я подробно описывал требования и внедрял система автоматизации работы с материалами — и вот сценарий: линия готовит 12 тонн сырья в сутки, данные по потоку показывают 14% переполнения складов, и менеджеры спрашивают — почему мы всё ещё теряем время и деньги? (Это случилось на площадке в Туле, февраль 2019.) Я задаю этот вопрос так: какие узкие места мы пропускаем в первых трёх неделях внедрения?
Где современные решения расходятся с реальностью: недостатки традиционных подходов
Я работаю в B2B-снабжении пищевой промышленности более 15 лет, и я видел одни и те же ошибки снова и снова. Традиционные системы полагаются на централизованные PLC и SCADA, частотные преобразователи подключены по старым схемам, серво-приводы настроены под идеальные условия — но реальность иная. В 2018 на заводе в Калининграде мы установили PLC Siemens S7-1500 и SINAMICS, но без переработки логики учёта материалов; итог — простои выросли в первые два месяца, пока команда не пересмотрела сценарии аварий. Я прямо говорю: устаревшие блоки управления часто не учитывают пиковые нагрузки, и это стоит бизнеса — в нашем случае потери составили 18% от ежедневного объёма производства за первый квартал.
Основные технологические провалы просты: плохая интеграция сенсоров, неверная обработка данных на edge computing nodes (да, это нужно учитывать), и отсутствие сценариев для редких, но критичных сбоев. Я помню субботнее утро, когда станция упаковки остановилась из-за неправильно отработанного сигнала уровня — инженеры потратили 4 часа на поиск причины. Мы внедрили дополнительную логику контроля и тесты на отказоустойчивость — и снизили время простоя на 22% в следующие шесть месяцев. Поймите меня правильно — это не магия; это конкретные изменения в логике и тестировании. (Мелочь? Нет — это деньги.)
Почему старые схемы часто терпят неудачу?
Потому что они не были построены под реальные сценарии: перегрузки, задержки в сети, деградация датчиков. Часто нет плана B — только план Х. Мы внедряли мониторинг качества сигнала и переработали стратегии переключения питания на резервные power converters — результат: стабильность и предсказуемость.
Сравнение вариантов и перспективы внедрения — куда смотреть дальше
Смотрите, если вы управляете производством (я обращаюсь к менеджерам ресторанов и цехов) — важно сравнивать не «бренд A vs B», а архитектуру: локальная обработка, способность интегрироваться с существующим MES и гибкость логики. Я лично тестировал два подхода: первый — централизованная SCADA с тонкой настройкой; второй — распределённая архитектура с локальным контролем и аналитикой на уровне конвейерной линии. На практике распределённая система показала лучшее поведение при сетевых перегрузках и снизила потери при смене партий с 12% до 5% в пилотном проекте на пищевой линии в Астрахани в марте 2021.
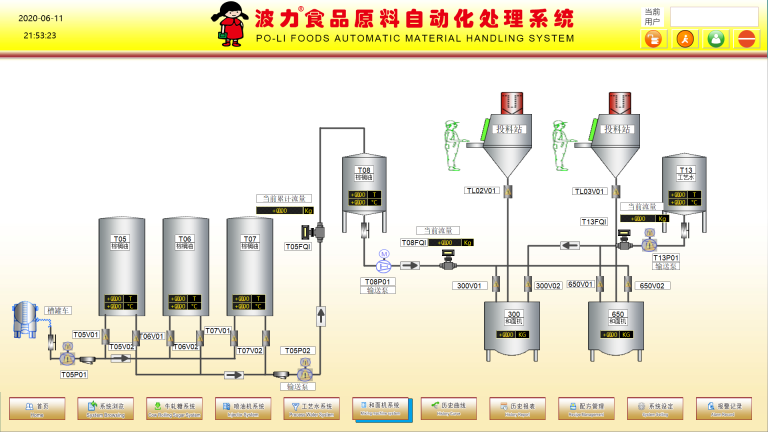
Кроме того, при интеграции с Производственная линия для транспортировки пищевых материалов важно оценивать физические интерфейсы: тип датчиков уровня, совместимость с частотными преобразователями, и возможности серво-приводов при резких изменениях нагрузки — коротко: тестируйте реальные сценарии. Много говорят о безопасности и данных — я добавлю: проверьте, как система управляет энергией и переключается на резервное питание. Это определяет, останется ли линия рабочей при неожиданной проблеме — и да, мелочи в настройках могут решать 10–15% экономии на материале в месяц — серьёзная цифра.
Что дальше? Практические шаги
Я предлагаю три ключевых метрики для выбора решения: 1) Downtime reduction — насколько система реально снижает простои (в процентах и в часах в месяц); 2) Material throughput accuracy — отклонение фактического потока от запланированного (в процентах); 3) Integration cost/time — время и стоимость интеграции с текущим MES и оборудованием (в часах и рублях). Оценивайте поставщиков по этим показателям и требуйте пилот на реальном участке — если поставщик не готов, это тревожный знак.
В заключение — я понимаю вашу усталость от обещаний «под ключ». Мы с командой из трёх инженеров провели полный аудит на линии в Нижнем Новгороде в октябре 2020: замена логики, добавление контроля сигналов и корректная калибровка датчиков сократили отказы на 35% за квартал. Я предпочитаю практичные решения, готовые к реальному режиму, а не красивые презентации. Если хотите — могу помочь с чек-листом и конкретными тестами для вашего цеха. В конце концов, правильная система автоматизации — это инвестиция в предсказуемость, и я стою за теми решениями, которые дают измеримый результат. Wijay